2026-08-11
A Depo Forklifti bir dağıtım tesisinin yapacağı en sermaye yoğun satın almalardan biridir ve karar nadiren fiyatta durur. Zemin düzeni, raf yüksekliği, koridor açıklığı, görev döngüsü ve hatta depo zemininin bileşimi, hangi şasi, direk ve aktarma organı konfigürasyonunun çok yıllık bir hizmet ömrü boyunca gerçekten güvenilir bir şekilde performans göstereceğini belirler. Malzeme taşıma ekipmanlarını doğrudan tasarlayan ve üreten bir üretim tesisi olarak, buna genel ekipman kataloğundan farklı bir şekilde yaklaşıyoruz; aşağıdaki her spesifikasyon, bir broşürden alınan pazarlama rakamlarını değil, mühendislik ve test ekiplerimizin bir ünite gönderilmeden önce üretim alanında gerçekte doğruladıkları şeyleri yansıtmaktadır.
Çoğu operasyon ekibi, forkliftleri yalnızca kapasite ve fiyata göre değerlendirir, ardından aylar sonra ünitenin raf koridorunu temizleyemediğini, voltaj düşmesi olmadan ikinci bir vardiyayı sürdüremediğini veya soğuk depolama ortamında hidrolik contaların beklenenden daha hızlı aşındığını keşfeder. Bu sayfa, bu boşluğun üretim tarafından yazılmıştır; bir forkliftin gerçek bir depo zeminine yerleştirildiğinde teknik özellikler sayfasında iddia ettiği performansı gösterip göstermediğini belirleyen mühendislik kısıtlamaları, yapı malzemeleri ve test prosedürleri.
Çoğu satın alma rehberi, forkliftleri yalnızca kategoriye göre (karşı ağırlık, forklift, dar koridor) tanımlar ve bu kategorilerin neden var olduğunu açıklamaz. Üretim açısından bakıldığında, her konfigürasyon kararı üç mühendislik kısıtlamasına dayanır: şasi ağırlık dağılımı, yükseklikte hidrolik kaldırma kapasitesi ve sürekli çevrim altında aktarma organlarının termal yönetimi. Zemin seviyesinde 3.000 kg olarak derecelendirilen bir forklift, 9 metre kaldırma yüksekliğinde aynı 3.000 kg değerini taşımaz; direk uzantısı arttıkça yük kapasitesi düşer ve bu değer kaybı eğrisi, iyi tasarlanmış bir üniteyi düşük güce sahip bir üniteden tam olarak ayıran şeydir.
Üretim hattımız her şasiyi tek bir tepe sayısına göre değil, nominal kapasite eğrisine göre test eder. Bu, doğrudan tesis operatörleri için önemlidir, çünkü teknik özellikler sayfasında yayınlanan "maksimum kapasite" rakamları sıklıkla minimum kaldırma yüksekliğinde ve standart yük merkezinde ölçülür; bu koşullar, yüklerin üç, dört veya beş metre yukarıya kadar raf yüksekliğine kaldırıldığı gerçek depo operasyonlarıyla nadiren eşleşir. Bu derecelendirme ilişkisini anlamak, bir alıcının birimleri karşılaştırmadan önce uygulayabileceği en yararlı teknik bilgi parçasıdır.
Şasi ağırlık dağılımı da aynı mantığı izler. Çerçevenin arkasına karşı ağırlık yerleşimi, çatallar yükseltilmiş bir direğin altında ileri doğru uzandığında oluşan yük momentini dengelemek için özel olarak mevcuttur. Karşı ağırlık, direk yüksekliğine ve nominal kapasiteye göre küçükse, ünite, basılı kapasite sınırına ulaşmadan çok önce tam uzatmada dengesiz hale gelir; bu, bir showroom gösteriminde nadiren ortaya çıkan ancak bir tesis, ekipmanı gerçek yük koşulları altında tam raf yüksekliğinde çalıştırdığında hızla ortaya çıkan bir arıza modudur.
Kapasite standart 500 mm'lik yük merkezinde ölçülür. Daha uzun ağırlık merkezine sahip yükler, etkili kaldırma kapasitesini bazen %15-20 oranında azaltır. Teknik özellik sayfalarımız kapasiteyi bir değil üç yük merkezinde listeler.
Serbest kaldırma yüksekliği (direk dışarı doğru uzanmadan önce), bir ünitenin alçak tavan kirişleri altında veya römork iç mekanlarında tavan boşluğu sorunları olmadan çalışıp çalışamayacağını belirler.
Görev döngüsü, aktarma organlarının ve hidrolik pompanın termal güç kaybı olmaksızın dayanacak şekilde tasarlandığını vardiya başına kaç çalışma saati olarak tanımlar. Sürekli çok vardiyalı tesisler, tek vardiyalı operasyonlardan daha ağır bir görev derecesi gerektirir.
Lastiğin temas alanı ve şasi ağırlığı, depo zeminine uygulanan basıncı belirler. Asma kat ve yükseltilmiş zemin tesisleri bu rakamın kurulumdan sonra değil, kurulumdan önce doğrulanmasına ihtiyaç duyar.
Minimum çalışma koridorunu yalnızca şasi uzunluğu değil, dış dönüş yarıçapı belirler. Daha kısa bir dingil mesafesi yarıçapı azaltır ancak tam kaldırma yüksekliğinde stabiliteyi etkileyebilir.
Elektrik üniteleri genellikle 24V, 48V veya 80V sistemler etrafında inşa edilir. Daha yüksek voltaj mimarileri genellikle daha az voltaj düşüşüyle daha uzun vardiyalarda daha ağır yükleri destekler.
Tesis yerleşimi, bir ünite satın alındıktan sonra sonradan uygulanan bir düşünce değil, konfigürasyonun başlangıç noktasıdır. Bu kararda en fazla ağırlığı dört yerleşim değişkeni taşır: çalışma koridoru genişliği, raf yüksekliği, zemin yüzeyinin durumu ve iskeleden depoya seyahat mesafesi. Her değişken diğerleriyle etkileşime girer; bu nedenle bir tesiste iyi çalışan bir konfigürasyon, benzer raf yüksekliğine sahip ancak farklı koridor genişliği veya zemin eğimine sahip başka bir tesiste kötü performans gösterebilir.
Yapılandırma kararlarında yükleme platformu ile depolama rafları arasındaki seyahat mesafesine sıklıkla yeterince ağırlık verilmez. Uzun yolculuk mesafelerine sahip bir tesis, dar koridor toplama operasyonlarındaki tipik sık dur-kalk çevrimi yerine, daha yüksek bir azami hızdan ve sürekli hareket için tasarlanmış bir aktarma organından yararlanır. Uzun süreli bir tesiste dur-kalk tepkisi için ayarlanmış bir şasinin seçilmesi, gereksiz aktarma organlarının aşınmasına ve sürekli seyahat için tasarlanmış bir üniteye göre daha yavaş çevrim sürelerine neden olur.
3,2 metrenin üzerindeki koridorlar, standart dönüş geometrisine sahip dengeleme konfigürasyonlarına uyum sağlayarak bakım erişimini basitleştirir ve tek bir ünitenin hem depolama hem de stoktan stoka hareketi gerçekleştirmesine olanak tanır.
1,6 ila 2,7 metre arasındaki koridorlar, yana kaydırmalı arabalara sahip erişimli veya dar koridorlu direk konfigürasyonları gerektirir; %40'a varan depolama yoğunluğu kazanımları karşılığında dönüş esnekliği sağlanır.
Hem zemin depolama hem de yüksek raf depolamayı çalıştıran tesisler, her iki görev için tek bir orta sınıf üniteden ödün vermek yerine genellikle iki kasa tipini paralel olarak kullanır.
Zemin eğimi değişkenliği veya genleşme derzleri olan tesisler, güçlendirilmiş aks montajından ve daha büyük çaplı lastiklerden faydalanarak seyahat sırasında tekrarlanan darbe yüklemesinden kaynaklanan şasi stresini azaltır.
Aşağıdaki tablo, mühendislik ekibimizin standart üretim süreçlerinde doğruladığı spesifikasyon aralıklarını yansıtmaktadır. Gerçek performans yük merkezine, ortam sıcaklığına ve zemin durumuna bağlı olduğundan, rakamlar tek noktalı pazarlama rakamlarından ziyade test edilen aralıkları temsil eder. Farklı kaynaklardan birimleri karşılaştıran alıcılar, tek bir zirve rakamını kabul etmek yerine aynı aralığa dayalı verileri talep etmelidir çünkü zirve rakamlar tek başına gerçek dünya performansının zayıf bir göstergesidir.
| Şartname | Standart Görev Sınıfı | Ağır Hizmet Sınıfı | Yüksek Raf Sınıfı |
| Nominal Kapasite | 1,5–2,5 ton | 3,0–5,0 ton | 1,2–2,0 ton |
| Maksimum Kaldırma Yüksekliği | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Çalışma Koridoru | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Aktarma organları | Elektrik / IC | IC / Dizel | Elektrik |
| Görev Döngüsü | Tek-Çift Vardiya | Sürekli | Tek-Çift Vardiya |
| Zemin Basıncı | Orta | Yüksek | Düşük-Orta |
| Tipik Seyir Hızı | 14–17 km/saat | 18–22 km/saat | 8–11 km/saat |
| Akü / Yakıt Sistemi | 48V–80V Elektrik | Dizel / LPG'li | 48V–80V Elektrik |
Aktarma organı seçimi yakıt maliyetinden çok daha fazlasını etkiler. Elektrikli aktarma organları, egzoz çıkışını tamamen ortadan kaldırır, bu da kapalı tesislerdeki havalandırma altyapısı gereksinimlerini azaltır ve yoğun bir depo katında iletişim güvenliğini anlamlı ölçüde artıracak kadar ortam gürültü seviyelerini azaltır. İçten yanmalı üniteler ise aksine, akü şarj döngülerine bağlı çalışma süresi sınırlamaları olmadan sürekli güç çıkışı sağlar; bu, özel şarj altyapısı olmadan sürekli çok vardiyalı operasyonlar yürüten tesisler için geçerli olmaya devam eder.
Pil kimyası, elektrik konfigürasyonlarına başka bir karar verme katmanı ekler. Sulu kurşun-asit aküler, daha düşük ön maliyet ve iyi anlaşılmış bakım prosedürleri nedeniyle en yaygın tercih olmaya devam ediyor, ancak tam bir şarj ve soğuma döngüsü ve periyodik su seviyesi kontrolleri gerektiriyorlar. Kapalı, bakım gerektirmeyen aküler, daha yüksek bir ön maliyetle servis gereksinimlerini azaltırken, hızlı şarjla uyumlu sistemler, vardiya aralarında fırsat şarjına olanak tanıyarak, çok vardiyalı tesislerde akü değiştirme altyapısına olan ihtiyacı azaltır.
Sıfır egzoz emisyonu, daha düşük gürültü çıkışı, daha az titreşim ve yanmalı aktarma organlarına kıyasla daha az planlı bakım aralıkları, elektrik konfigürasyonlarını kapalı, sıcaklık kontrollü tesislere çok uygun hale getirir.
Şarj döngüsü kesintisi olmadan sürekli güç dağıtımı, akü şarjına kıyasla daha hızlı yakıt ikmali ve dış mekan veya karışık iç-dış mekan operasyonlarında daha güçlü performans.
Daha büyük tesisler sıklıkla iç mekan raf işlemleri için elektrik üniteleri ve dış mekan avlusu ve treyler yüklemesi için içten yanmalı üniteler kullanır ve aktarma organlarının güçlerini belirli çalışma bölgeleriyle eşleştirir.
Yayınlanan spesifikasyonların ötesinde, yapısal yapı kalitesi, toplam sahip olma maliyetini etiket fiyatından çok daha fazla belirler. Dört alan, değerlendirme sırasında doğrudan incelemeyi hak etmektedir; çünkü bu bileşenler, çok yıllık hizmet ömrü boyunca en yüksek kümülatif strese maruz kalır ve erken arıza sonrasında değiştirilmeleri en pahalı bileşenlerdir.
Direk kanalları, binlerce kaldırma döngüsü boyunca tekrarlanan esnek yüklemeye maruz kalır. Güçlendirilmiş çapraz destekli tamamen kaynaklı çelik kanal bölümleri, özellikle sürekli vardiya ortamlarında, cıvatalı veya daha hafif alternatiflerden çok daha uzun süre yorulma çatlamasına karşı dayanıklıdır.
Poliüretan hidrolik contalar, standart kauçuk bileşiklere göre daha geniş bir sıcaklık aralığında performansı korur; bu, soğuk hava depoları veya dış mekana bitişik yükleme alanı ortamları için önemli ölçüde önemlidir.
E-kat astarlama ve ardından toz boya kaplama, tek katmanlı boyalı çerçevelere göre önemli ölçüde daha uzun korozyon direnci sağlar; özellikle kıyı bölgelerine yakın veya yüksek ortam nemine sahip tesisler için uygundur.
Uygun ısıl işlemle yüksek karbonlu çelikten üretilen çatallar, tekrarlanan nokta yük gerilimi altında bükülmeye, düşük dereceli alternatiflere göre çok daha iyi direnç göstererek, nominal kapasite altında çatal deformasyonu riskini azaltır.
Satın alma fiyatı, beş ila yedi yıllık hizmet ömrü boyunca çalışan bir depo forkliftinin toplam kullanım ömrü maliyetinin bir kısmını temsil eder. Planlanmış bakım aralıkları, yedek parça bulunabilirliği ve aktarma organlarına özel servis gereklilikleri, devam eden işletme maliyetini, başlangıç sermayesi harcamasından çok daha önemli ölçüde belirler. Genel bir üretici varsayılanı yerine gerçek görev döngüsüne göre bir bakım programı oluşturan tesisler, ana bileşen değişimleri arasında sürekli olarak daha uzun servis aralıkları rapor eder.
Hidrolik sistem bakımı, takvim zamanından ziyade çalışma saatlerine bağlı öngörülebilir bir modeli takip eder. Conta aşınmasından kaynaklanan sıvı kirliliği, tüm hidrolik devre boyunca bileşenlerin bozulmasını hızlandırır; bu nedenle, yalnızca yıllık denetim yerine düzenli saat aralıklarında sıvı denetimi, ölçülebilir derecede daha uzun pompa ve silindir ömrü sağlar. Lastik aşınması da benzer bir saat bazlı model izler; katı presli lastikler, yüksek döngülü iç mekan operasyonlarında tipik olarak pnömatik lastiklere göre daha uzun aralıklarla değiştirilmesini gerektirir.
Hidrolik sıvı seviyesi kontrolü, lastik aşınma muayenesi, fren sistemi fonksiyon testi ve elektrik konfigürasyonları için akü terminali muayenesi.
Tam hidrolik sıvısı ve filtre değişimi, direk zincirinin yağlanması ve gerginlik kontrolü ve tahrik aksı yatağı muayenesi.
İçten yanmalı üniteler için şanzıman yağı değişimi, kapsamlı direk silindiri denetimi ve yapısal kaynak noktasının yeniden denetimi.
Operatör koruma sistemleri sonradan düşünülerek eklenmek yerine şasinin içine yerleştirilmiştir. Baş üstü koruma yapıları, raf depolama ortamlarında düşen döküntülere karşı koruma sağlayacak şekilde yük derecesine sahiptir; emniyet kemeri kilitleme devresi de dahil olmak üzere operatör sınırlama sistemi, operatör uygun şekilde sabitlenene kadar aktarma organlarının devreye girmesini önler. Yük arkalığı uzantıları, taşıma sırasında malların operatör bölmesine doğru geriye doğru kaymasını önler; bu, özellikle istiflenmiş veya düzensiz şekilli yüklerin taşınmasında önemli hale gelen bir ayrıntıdır.
Denge kontrol sistemleri direk açısını, yük ağırlığını ve seyir hızını aynı anda izleyerek, bu faktörlerin birleşimi şasi stabilite eşiğine yaklaştığında kaldırma yüksekliğini veya seyir hızını otomatik olarak sınırlandırır. Bu tür aktif güvenlik izleme, orta menzilli ve ağır hizmet konfigürasyonlarında giderek daha standart hale geldi ve kısmi veya tam kaldırma yüksekliğinde dönüş manevraları sırasında devrilme riskini azalttı.
Standart bir depo forkliftinin hangi yük kapasitesine ihtiyacı vardır?
Standart 1.000–1.200 kg'lık paletlerle genel palet elleçleme için 1,5–2,5 tonluk nominal ünite çoğu depo operasyonunu kapsar. Daha ağır endüstriyel yükleri taşıyan tesisler, yük merkezi değişimini hesaba katmak için beklenen maksimum palet ağırlığının en az %25 üzerinde boyutlara sahip olmalıdır.
Kaldırma yüksekliği direk yüksekliğinden nasıl farklıdır?
Kaldırma yüksekliği maksimum çatal yüksekliğini ifade ederken, direk yüksekliği çökmüş veya uzatılmış fiziksel direk yapısını ifade eder. Bir direk, taşıma veya alçak tavanlı çalışma sırasında üstten açıklık sağlamak için 2,3 metrenin altına çökerken 9 metre kaldırma yüksekliğine kadar uzayabilir.
Reach Truck için hangi koridor genişliği gereklidir?
Reach Truck'lar tipik olarak 2,3 ila 2,7 metre arasında bir çalışma koridoruna ihtiyaç duyarken, standart dengeleme üniteleri için bu 3,2 ila 3,6 metredir ve aynı zemin kaplama alanında önemli ölçüde daha yoğun raf düzenlerine olanak tanır.
Kapalı depo kullanımı için elektrik mi yoksa içten yanmalı mı daha iyidir?
Sıfır egzoz emisyonu, daha düşük gürültü seviyeleri ve azaltılmış havalandırma gereksinimleri nedeniyle genellikle iç mekanlarda elektrikli aktarma organları tercih edilir. İçten yanmalı üniteler, şarjın kesinti süresinin pratik olmadığı dış mekan bahçe işleri veya sürekli ağır hizmet bisikletleri için uygun olmaya devam ediyor.
Bir depo forkliftindeki hidrolik sıvısı ne sıklıkla kontrol edilmelidir?
Hidrolik sıvı seviyeleri her 250 çalışma saatinde bir kontrol edilmeli, tam sıvı ve filtre değişimi ise görev döngüsüne ve ortam çalışma sıcaklığına bağlı olarak 1.000-1.500 saatte planlanmalıdır.
Bir forklift hem zemin depolamayı hem de yüksek raflı depolamayı kaldırabilir mi?
Orta menzilli erişim yapılandırması, yaklaşık 7-8 metreye kadar orta düzeyde raf yüksekliklerine hizmet verebilir, ancak 9 metrenin üzerinde raflara sahip tesisler, istikrarlı, kodlarla uyumlu çalışma için genellikle özel bir yüksek raf ünitesi gerektirir.
Forklift seçimini hangi zemin koşulları sınırlıyor?
Sınırlı yük değerlerine sahip düzensiz zeminler, genleşme derzleri ve yükseltilmiş veya asma katların tümü, hangi şasi ağırlığının ve lastik tipinin güvenli bir şekilde yerleştirilebileceğini kısıtlar. Zemin taşıma basıncı her zaman tesisin zemin yükü belgelerine göre doğrulanmalıdır.
Elektrikli depo forkliftinde akü şarjı ne kadar sürer?
Standart kurşun-asit akü sistemleri genellikle tam şarj için 8 saat artı 8 saatlik soğuma süresi gerektirir. Hızlı şarj uyumlu sistemler bunu önemli ölçüde azaltabilir ve tam pil değişimi olmadan vardiya aralarında şarj etme fırsatına olanak tanır.
Bir depo forkliftinin tipik hizmet ömrü nedir?
Planlı bakım ile standart tek veya çift vardiyalı çalışma altında, iyi inşa edilmiş bir ünite, ana bileşen revizyonundan önce tipik olarak 10.000 ila 15.000 çalışma saati sunar; bu da kabaca beş ila yedi yıllık sürekli operasyonel kullanıma eşdeğerdir.
İç mekanda katı lastikler mi yoksa havalı lastikler mi daha uzun süre dayanır?
Sağlam preslenmiş lastikler, delinme riskine maruz kalmadıkları ve tekrarlanan dur-kalk döngüleri sırasında daha yavaş sırt aşınması yaşadıkları için, iç mekan beton zemin ortamlarında genellikle pnömatik lastiklerden daha uzun süre dayanır.
Bir depo forkliftine genellikle hangi ataşmanlar eklenir?
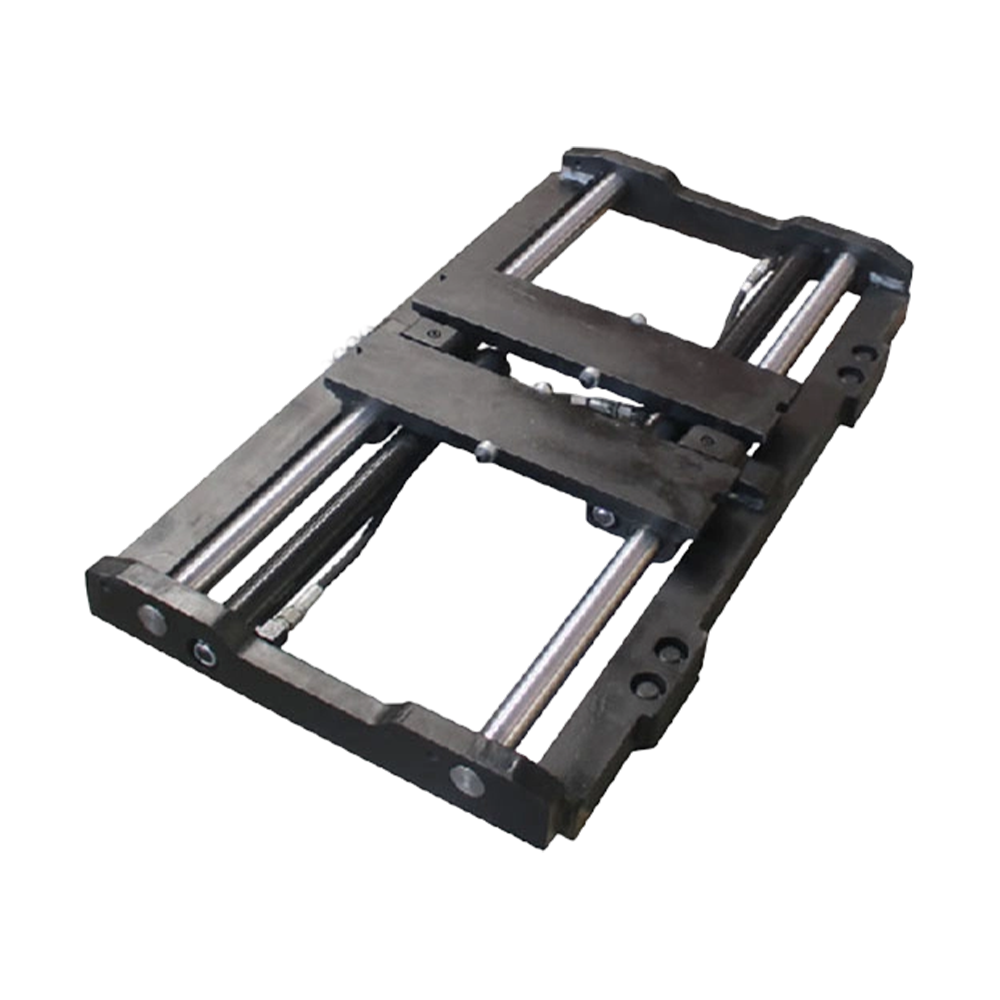
Yan kaydırıcılar, çatal konumlayıcılar, yük dengeleyiciler ve döner kelepçeler en sık talep edilen ataşmanlardır; her biri daha sonra sonradan takılmak yerine üretim sırasında doğrudan taşıyıcı plakaya monte edilir.
Ortam sıcaklığı forklift performansını nasıl etkiler?
Soğuk depolama ortamları akü kapasitesini azaltır ve hidrolik sıvının viskozitesini sertleştirir; bunların her ikisi de kaldırma tepki süresini yavaşlatır. Soğuk depolamaya yönelik üniteler genellikle düşük sıcaklık dereceli contalara ve akü yalıtım paketlerine ihtiyaç duyar.
Lastik bileşimi ve yapısı, sürüş stabilitesini, zemin yüzeyi korumasını ve enerji verimliliğini, çoğu alıcının başlangıçta teknik özellikler sırasında hesaba kattığından daha fazla etkiler. Yekpare presleme lastikleri, delinme hasarına tamamen karşı dayanıklıdır ve ağır nokta yüklemesi altında şeklini korur; bu da onları, yüksek döngü sayımlarına sahip beton zeminli iç mekan operasyonları için standart seçim haline getirir. Pnömatik ve tamponlu lastik seçenekleri, bu delinme direncinin bir kısmını gelişmiş şok emilimi ile değiştirir; bu da, sürüş konforunun uzun vardiyadaki operatör yorgunluğunu etkilediği genleşme derzleri, yanaşma plakası geçişleri veya küçük yüzey düzensizlikleri olan tesislerde geçerli hale gelir.
Lastik çapı ve genişliği şasi ağırlığından bağımsız olarak zemin taşıma basıncını da etkiler. Daha geniş bir lastik ayak izi, şasi ağırlığını daha geniş bir temas alanına dağıtarak metrekare başına yük oranının sabit bir kısıtlama olduğu yükseltilmiş veya asma kat döşemelerindeki nokta basıncını azaltır. Epoksi kaplamalı veya reçineli zemin kaplaması üzerinde çalışan tesisler ayrıca lastik bileşiğinin uyumluluğunu da doğrulamalıdır; çünkü bazı kauçuk formülasyonları, tekrarlanan temas ve dönme sürtünmesi altında özel zemin kaplamalarını işaretleyebilir veya bozabilir.
Ataşman uyumluluğu, yalnızca çatal uzunluğundan ziyade taşıma sınıfına göre belirlenir ve uyumsuz taşıma sınıfları, ataşmanları ana üniteden ayrı olarak tedarik eden tesislerde en yaygın konfigürasyon hatalarından biridir. Sınıf II ve Sınıf III taşıyıcı montaj parçaları, belirli hidrolik akış hızlarına ve montaj braketi boyutlarına karşılık gelir; bu, bir taşıma sınıfı için derecelendirilmiş bir ataşmanın, değişiklik yapılmadan farklı bir sınıfa doğru veya güvenli bir şekilde entegre edilemeyeceği anlamına gelir.
Yan kaydırıcılar, tüm şasiyi yeniden konumlandırmadan yanal çatal ayarına izin vererek, raf yüzeyine karşı tekrarlanan ince hizalamanın aksi takdirde verimi yavaşlatacağı dar koridor toplama operasyonlarında döngü süresini azaltır. Çatal konumlayıcılar, çatal aralığının operatör koltuğundan ayarlanmasına izin vererek bunu daha da genişletir; bu, tek vardiyada değişken palet genişliklerinin kullanıldığı tesislerde kullanışlıdır. Döner kelepçeler ve yük stabilizatörleri, tambur veya rulo formatlı ürünler gibi özel taşıma ihtiyaçlarını karşılar ve hidrolik devre kapasitesinin başlangıçtan itibaren eklenen ataşman yükü için doğru şekilde boyutlandırılması için genellikle üretim aşamasında belirtilir.
Hattımızda üretilen her şasi, tesisten ayrılmadan önce yapılandırılmış bir kalite kontrol sürecinden geçer. Çerçeve kaynakları, boya uygulamasından önce yük testi altında incelenir, hidrolik sistemler 1,5x nominal çalışma basıncında basınç testine tabi tutulur ve tamamlanan üniteler, son denetim onayından önce tam direk uzatma aralığında tam nominal kapasitede döngü testine tabi tutulur. Üretim, ISO 9001 kalite yönetim standartlarına göre sertifikalıdır ve düzenlenmiş pazarlara yönelik üniteler, yapısal güvenlik, elektrik sistemleri ve operatör koruma standartlarını kapsayan CE uyumluluk gerekliliklerine göre üretilmiştir.
Bileşen izlenebilirliği, kaynak muayene kayıtları, hidrolik basınç testi sonuçları ve her şasi seri numarasına göre kaydedilen son döngü testi verileriyle tüm üretim çalışması boyunca korunur. Bu izlenebilirlik, belgelenmiş test geçmişinin ekipman sertifikasyonu ve sigorta uyumluluk incelemelerini desteklediği iç güvenlik denetimi gereklilikleri altında çalışan tesisler için özellikle önem kazanmaktadır.
Üretim doğrudan üretim alanımızda gerçekleştiğinden, konfigürasyon değişiklikleri (direk yüksekliği, çatal uzunluğu, lastik bileşimi, ataşman montajı, voltaj sistemi) daha sonra yeniden donatılmak yerine üretim aşamasında belirlenebilir. Bu özellikle standart dışı raf yükseklikleri, alışılmadık yük boyutları veya çatal konumlayıcılar, yan kaydırıcılar veya döner kelepçeler gibi özel bağlantı gereksinimleri olan tesisler için geçerlidir.
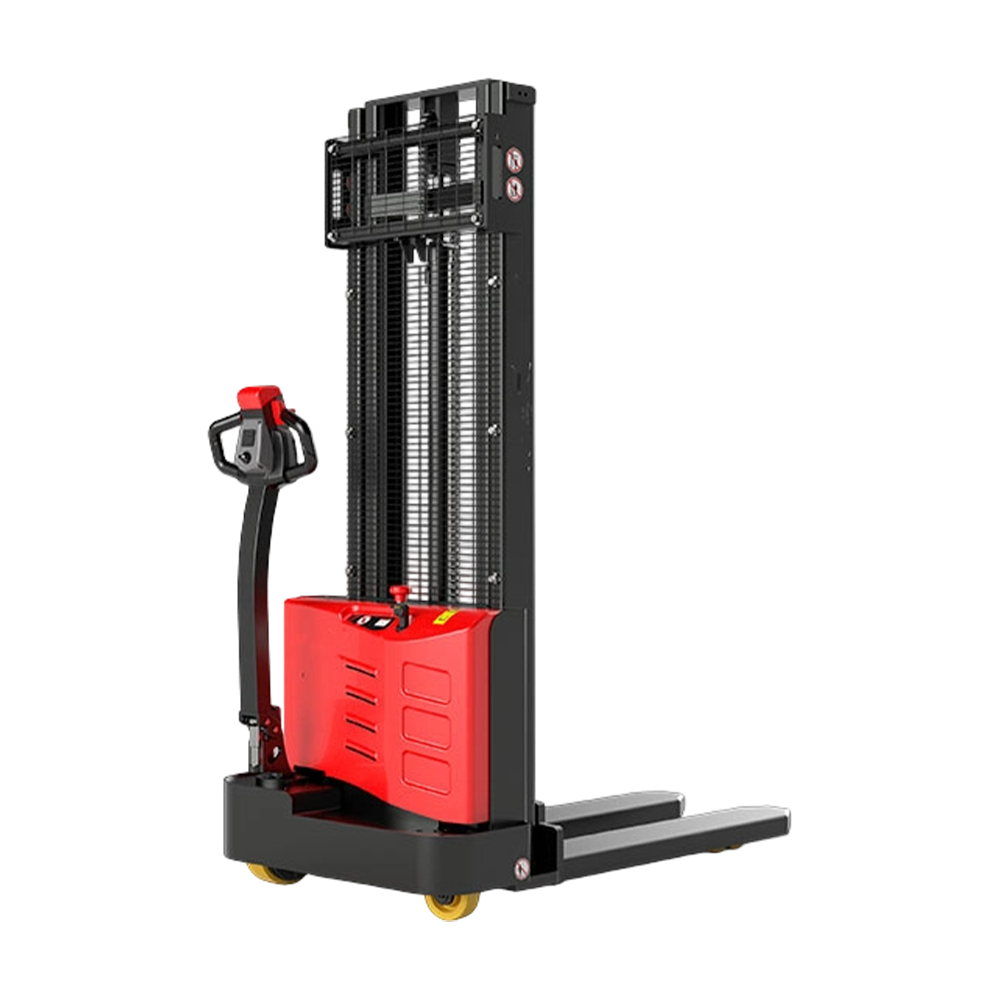
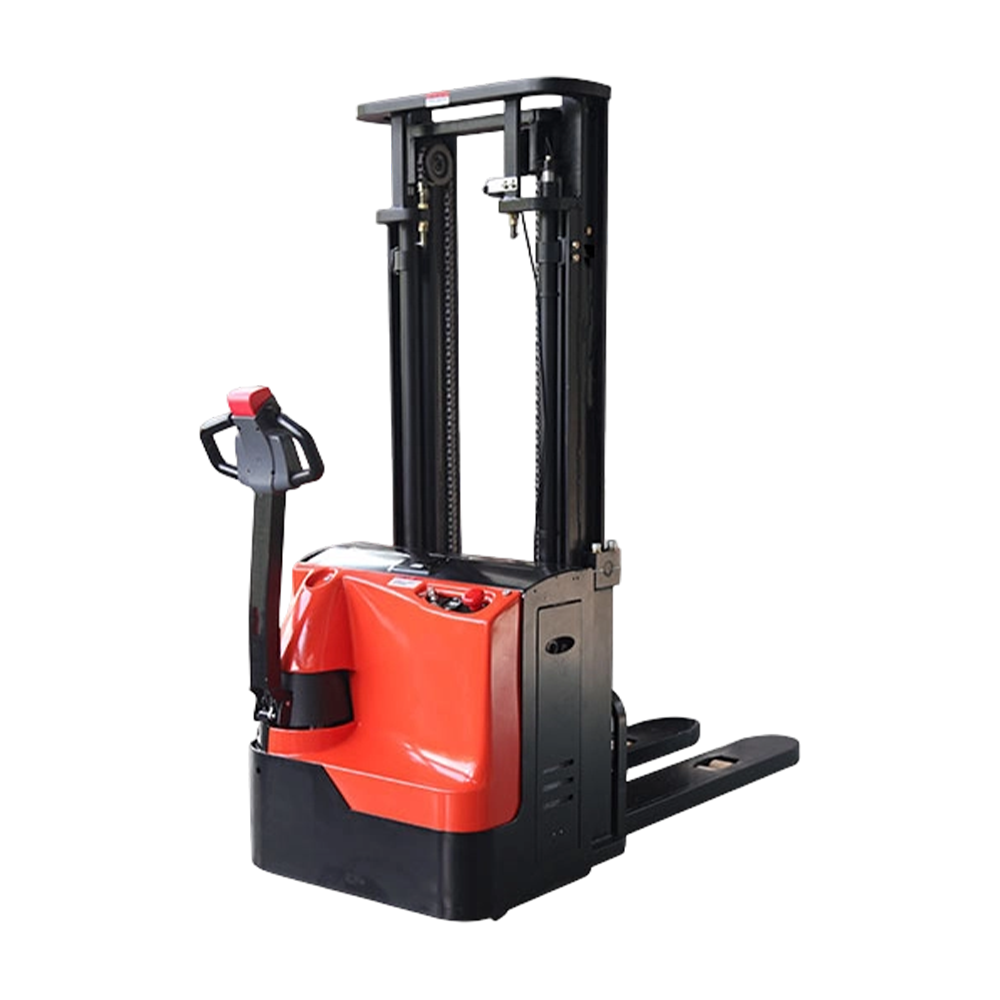
Boyutları 1,5 ile 3,5 ton arasında değişen AC tahrik motorlarına sahip 48V veya 80V mimarisi üzerine inşa edilmiş olup, minimum gürültü ve sıfır emisyon çıkışı ile iç mekanda çoklu vardiya çalışması için tasarlanmıştır.
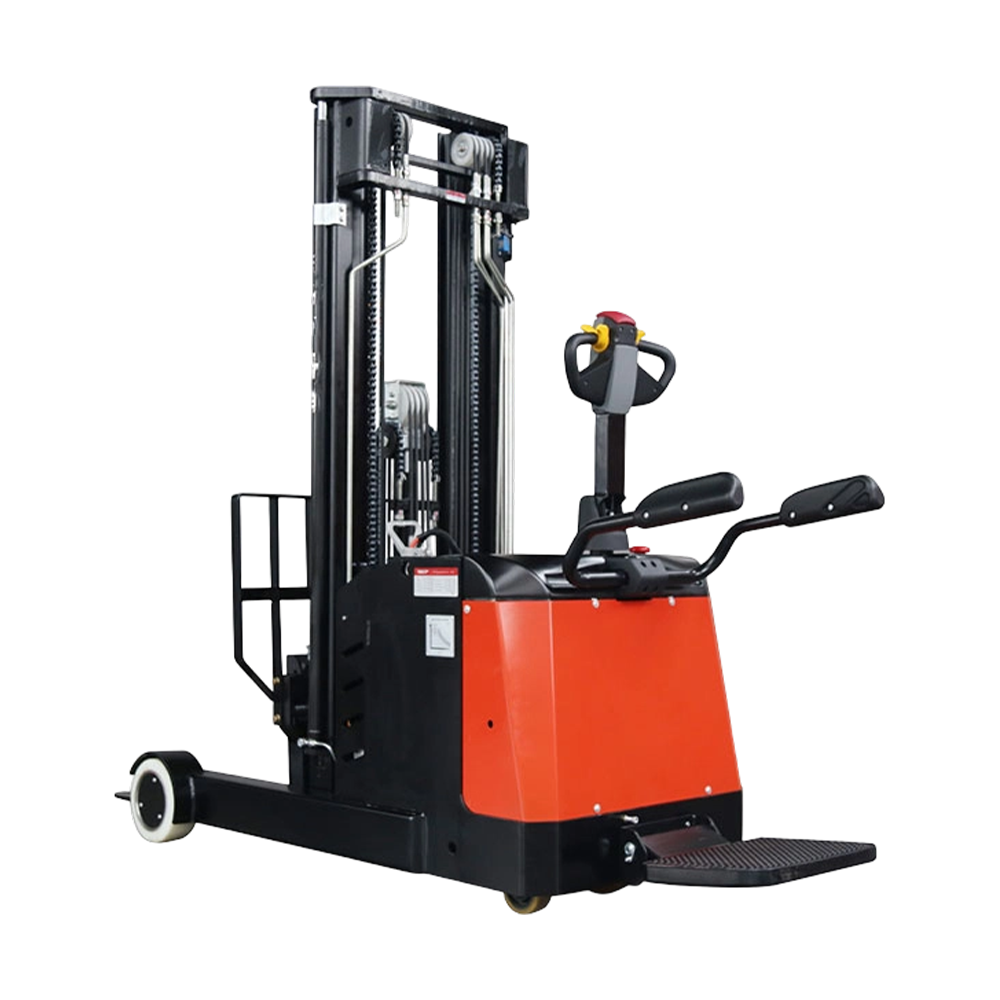
Yapılandırma seçeneklerini görüntüleYüksek yoğunluklu raf depolama uygulamaları için 11 metreye kadar kaldırma yüksekliğiyle 2,3 metreden başlayan koridor genişliklerine göre tasarlanmış dar şasi direk tasarımı.
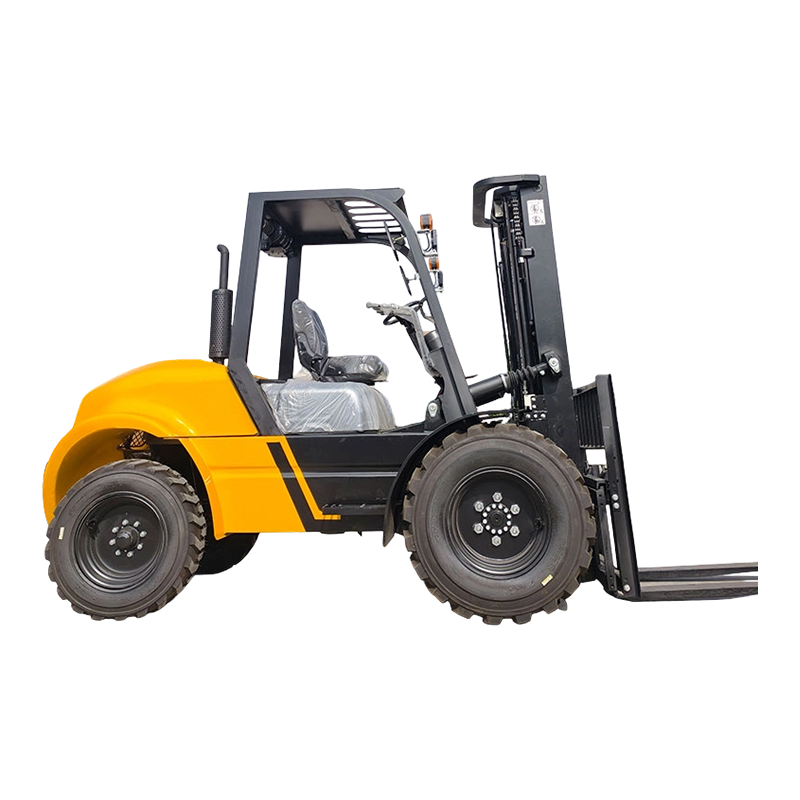
Yapılandırma seçeneklerini görüntüleGüçlendirilmiş çerçeve yapısıyla 3 ila 5 ton arasında değişen, sürekli vardiyalı açık alan ve karma iç-dış mekan çalışması için tasarlanmış dizel ve LPG aktarma organı seçenekleri.
Yapılandırma seçeneklerini görüntüleDüşük sıcaklık dereceli hidrolik contalar, yalıtımlı pil bölmeleri ve sıfırın altında sürekli depo çalışması için tasarlanmış korozyona dayanıklı çerçeve kaplamaları.
Yapılandırma seçeneklerini görüntüleUzatılmış çatal uzunluğu, özel voltaj sistemleri, özel ataşmanlar veya bölgesel uyumluluk sertifikaları gibi standart dışı gereksinimleri olan tesisler, doğrudan üretim aşamasında konfigürasyon ayarlamaları talep edebilir. Mühendislik ekibimiz, genel bir katalog listesi yerine gerçek işletim ortamına uygun bir şasi konfigürasyonu önermek için koridor ölçümleri, raf yüksekliği belgeleri ve zemin yükü değerleri dahil olmak üzere tesis spesifikasyonlarına dayanarak çalışır.
Toplu sipariş üretim çalışmaları, özel hat süresi ile planlanır ve bu sayede, tüm sipariş miktarı boyunca tutarlı yapım spesifikasyonlarının yanı sıra, çalıştırmada üretilen her ünite için birleşik test ve inceleme belgeleri sağlanır. Teslimat süreleri, konfigürasyonun karmaşıklığına ve sipariş hacmine bağlı olarak değişiklik gösterir ve üretim planlama öncesinde spesifikasyon inceleme aşamasında onaylanır. Çok sahalı filo standardizasyonunu koordine eden tesisler bu yaklaşımdan yararlanır, çünkü bir üretim çalışması boyunca aynı yapı spesifikasyonları sahalar arası bakım karmaşıklığını azaltır ve yedek parça envanter planlamasını basitleştirir.
Bölgesel uyumluluk gereklilikleri, üretim sonrası değişiklik yerine spesifikasyon aşamasında ele alınmaktadır. Elektrik sistemi konfigürasyonu, güvenlik etiketleri ve yapısal sertifikasyon belgeleri, ilk yapım planlama aşamasında hedef pazarın düzenleyici çerçevesiyle uyumlu hale getirilerek tamamlanmış bir üniteye uyumluluk özelliklerinin güçlendirilmesiyle ilişkili gecikmeler ve ek maliyetler önlenir.
Değiştirmeyi veya filo genişletmeyi değerlendiren tesisler, yapılandırma önerileri talep etmeden önce mevcut koridor genişliklerini, raf yüksekliklerini, zemin yük oranlarını ve vardiya görev döngüsünü belgelemelidir; bu bilgiler şasi sınıfını, direk yüksekliğini ve aktarma organı seçimini tek başına kapasite rakamlarından daha güvenilir bir şekilde belirler.
Önerilen Ürünler
Tavsiye edilen HABER